Notícias da indústria
Lar / Notícias / Notícias da indústria / Extrusão de borracha personalizada versus moldagem: as principais diferenças e como decidir


2026-10-05
Um engenheiro de compras envia uma solicitação de cotação para um perfil de vedação EPDM e recebe duas cotações muito diferentes: uma de uma extrusora e outra de um moldador. A versão extrudada custa menos por metro, mas não consegue formar a curva de 90 graus em cada extremidade. A versão moldada lida facilmente com a dobra, mas carrega uma carga de ferramenta várias vezes maior. Essa é a realidade prática da extrusão de borracha personalizada versus moldagem: dois processos que partem do mesmo composto, mas divergem completamente em geometria, custo, tolerâncias e prazo de entrega.
Definição central
A extrusão de borracha é um processo contínuo de formação de perfil: a borracha não curada é forçada através de uma abertura da matriz e a seção transversal permanece idêntica ao longo de todo o comprimento. A moldagem de borracha é um processo em lote baseado em cavidades: cada peça é formada independentemente dentro de uma ferramenta fechada sob calor e pressão.
A moldagem é a escolha certa sempre que a peça possui uma forma tridimensional que não pode ser desenhada através de uma matriz; a extrusão é a escolha certa sempre que a peça for uma vedação longa e de perfil constante, acabamento de borda ou mangueira.
Na moldagem por compressão, uma peça pré-formada de composto fica em uma cavidade aberta, a prensa fecha, cura a borracha a quente e o flash se forma ao longo da linha de partição. A moldagem por transferência e por injeção seguem o mesmo princípio de cavidade, mas diferem na forma como o composto entra na ferramenta. A extrusão, por outro lado, usa um parafuso ou aríete para empurrar uma tira contínua através de um orifício moldado; o perfil é então curado em forno de ar quente, banho de sal ou autoclave antes de ser cortado no comprimento certo.
A decisão começa pelo desenho da peça e não pelo material. Ambas as rotas aceitam EPDM, silicone, borracha natural e a maioria dos compostos sintéticos. O que fixa o processo é se a geometria é contínua e prismática ou discreta e tridimensional.
Se uma peça necessita de seção transversal idêntica para dois metros, a extrusão é o único processo econômico; se precisar de rebaixos, diâmetros escalonados, ressaltos ou inserções moldadas, a moldagem será necessária.
A extrusão produz um comprimento ilimitado de uma seção transversal fixa. O perfil pode ser maciço, oco ou coextrudado com um segundo material, mas a forma não pode variar ao longo do comprimento. A moldagem reproduz uma cavidade tridimensional fechada em cada ciclo, tornando possíveis recursos como roscas internas, flanges de montagem e diafragmas reforçados com tecido. O gráfico abaixo compara os dois processos em cinco atributos de engenharia.
Comparação da capacidade do processo, escala de 0 a 10
Quanto maior, melhor em todos os atributos. As pontuações são comparações direcionais para projetos típicos de borracha personalizada.
Uma regra prática confiável: se a seção transversal permanecer idêntica por mais de 300 mm, a extrusão quase sempre ganha em custo. Se a forma variar ao longo de seu comprimento, a moldagem é o único caminho.
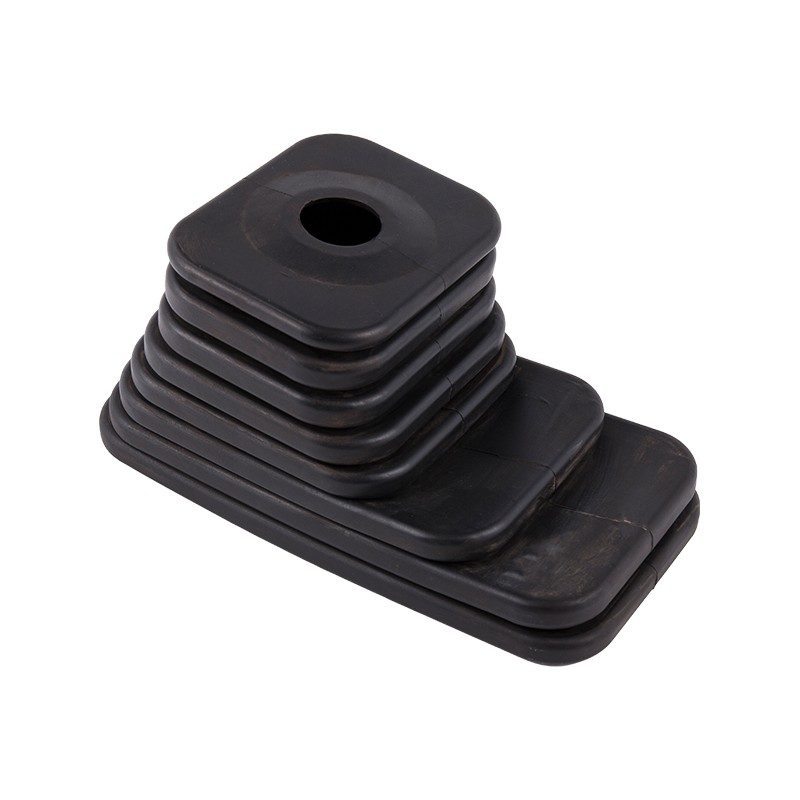
Tomemos como exemplo um fole de borracha usado como proteção contra poeira da mudança de marcha: suas circunvoluções mudam de diâmetro ao longo do eixo, de modo que nenhuma matriz reta poderia produzi-lo. Essa peça é moldada em uma cavidade de duas partes, e a mesma lógica se aplica a passa-cabos, tampas e suportes vibratórios.
 Bota de mudança de marcha de borracha EPDM fole capa protetora contra poeira Este fole de EPDM é adequado para proteção contra poeira de mudanças de marcha com diâmetros variados, moldados para formas complexas que a extrusão não pode produzir. Oferece resistência comprovada às intempéries e ao ozônio para uso automotivo. Ver Produto →
As matrizes de extrusão custam uma fração de um molde de compressão com múltiplas cavidades, mas as curvas de custo por peça se cruzam à medida que o volume aumenta e a ferramenta moldada é amortizada.
Uma matriz de extrusão simples para um perfil sólido ou oco normalmente custa centenas de dólares, enquanto um molde de compressão ou transferência de produção com inserções de cavidade geralmente custa milhares. A extrusão também inicia a produção mais rapidamente porque o teste da matriz é mais curto do que a amostragem do molde. No entanto, quando uma ferramenta moldada atinge o estado estacionário, os tempos de ciclo de um a cinco minutos por cura são típicos para peças de tamanho médio, e as ferramentas com múltiplas cavidades multiplicam a produção por ciclo. Acima de aproximadamente 50.000 peças por ano, a moldagem pode, portanto, proporcionar um custo unitário mais baixo em peças geometricamente complexas.
A mesma peça pode pousar em qualquer lado do cruzamento, dependendo da contagem de cavidades. Um molde de quatro cavidades divide o custo do ferramental em quatro peças por ciclo, o que reduz o ponto de equilíbrio em comparação com uma ferramenta de cavidade única. Essas faixas provêm de cotações típicas de projetos, e não de uma lista de preços fixos; os números exatos mudam com o tamanho do perfil, contagem de cavidades e composto. O que importa é a forma da curva de custos, não o ponto preciso onde ela se cruza.
As peças moldadas mantêm um controle mais rígido nas faces críticas de vedação porque a cavidade fixa todas as superfícies, enquanto os perfis extrudados têm tolerâncias de seção transversal mais flexíveis e não podem capturar as inserções durante o processo.
| Atributo | Extrusão | Moldagem |
| Tolerância de seção transversal | /- 0,3-0,8 mm típico | /- 0,1-0,3 mm em dimerizações críticas |
| Tolerância de comprimento de corte | /- 1-2mm | Altura da peça fixada por cavidade |
| Inserções de metal ou plástico | Não é possível em linha | Ligado durante a cura |
| Cortes inferiores e ações laterais | Não é possível | Possível com slides ou núcleos dobráveis |
| Textura de superfície | Acabamento estampado | Controlado por cavidade, pode ser texturizado |
Para uma vedação de porta de veículo comercial, o perfil de bulbo extrudado fornece seção transversal constante de baixo custo, enquanto a peça de canto moldada produz o raio apertado que uma matriz reta não consegue. A maioria dos sistemas automotivos de calafetagem usa ambos.
A dureza também altera o equilíbrio. Compostos muito macios abaixo de 30 Shore A são mais fáceis de controlar na moldagem porque a cavidade suporta a superfície durante a cura; a extrusão de perfis muito macios requer um manuseio cuidadoso para evitar distorções antes da vulcanização.
A história da tolerância não é uma simples vitória para a moldagem. A extrusão mantém excelente consistência ao longo da direção de estiramento e é frequentemente preferida para execuções de vedação longas e retas, onde a emenda de segmentos moldados criaria caminhos de vazamento. No Tosun linha de produção de extrusão , os perfis são continuamente vulcanizados e depois cortados no comprimento do cliente, o que mantém a economia atrativa para peças medidas em metros em vez de milímetros.
O processo correto é definido por quatro restrições: geometria necessária, volume anual, tolerância dimensional e se são necessárias pastilhas ou seções multimateriais.
A maioria das escolhas erradas de processo vem da precificação da geometria primeiro e do volume depois. Inverta essa ordem e a decisão ficará mais clara.
Para um pequeno ilhó que veda um cabo que passa através de um painel de chapa metálica, a geometria é curta, a parede é fina e o número de peças geralmente é alto. Essa combinação aponta para moldagem, com uma ferramenta multicavidades amortizando rapidamente. Para um canal de um metro de comprimento que retém o vidro da janela, a extrusão é a única rota sensata.
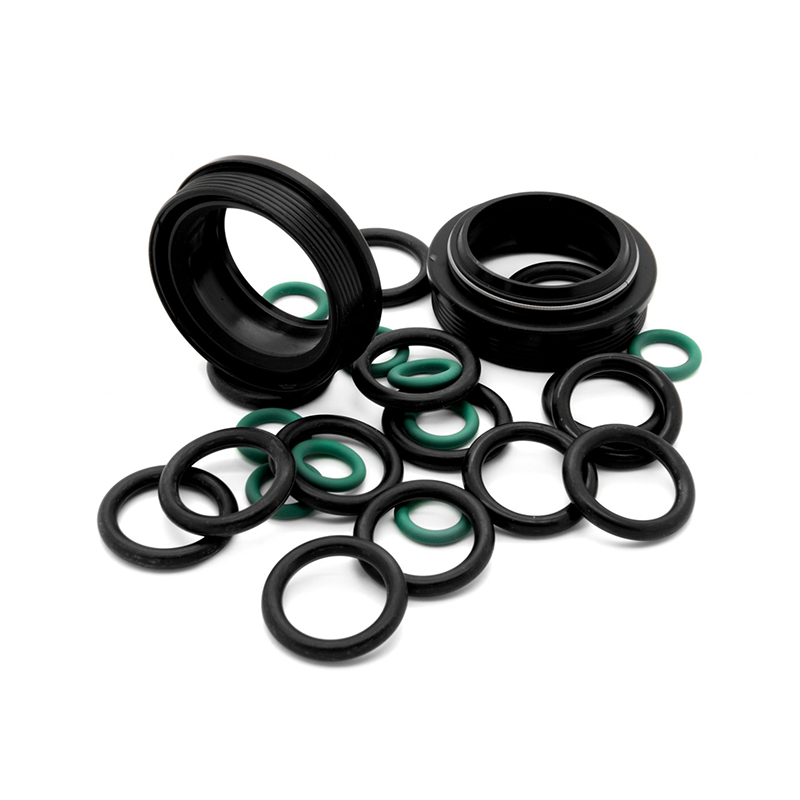
 Ilhó de borracha personalizável para proteção de cabos e fios Um passa-fios moldado protege os cabos que passam pelos painéis e é ideal para produção de alto volume. Disponível em EPDM, NBR, CR ou NR com dureza ajustável e vários tamanhos. Ver Produto →
O componente de borracha personalizado mais econômico geralmente combina uma seção constante extrudada com cantos moldados, extremidades ou inserções coladas, o que significa que o fabricante deve executar ambos os processos internamente.
opera mistura de materiais, preparação de mangueiras, moldagem e extrusão em um único local, com 12 engenheiros de projeto e formulação de moldes e uma equipe de inspeção técnica de 20 pessoas. Essa combinação é importante porque uma peça híbrida, como uma mangueira de refrigeração com cotovelos moldados em um trecho reto extrudado, precisa de um proprietário de engenharia para tolerância e entrega, e não de dois fornecedores negociando uma junta adesiva.
Exemplos híbridos comuns incluem:
Quando um único fornecedor controla tanto a matriz de extrusão quanto o molde de compressão, a transição entre os processos é projetada na prancheta e não remendada na linha de montagem. As emendas moldadas para extrusadas são testadas como conjuntos completos antes da liberação.
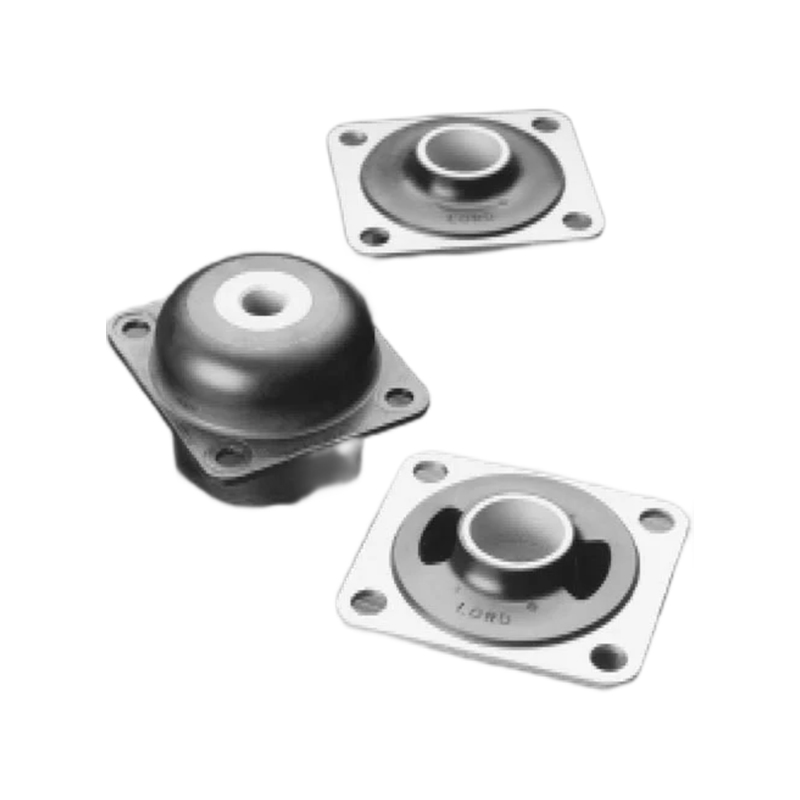
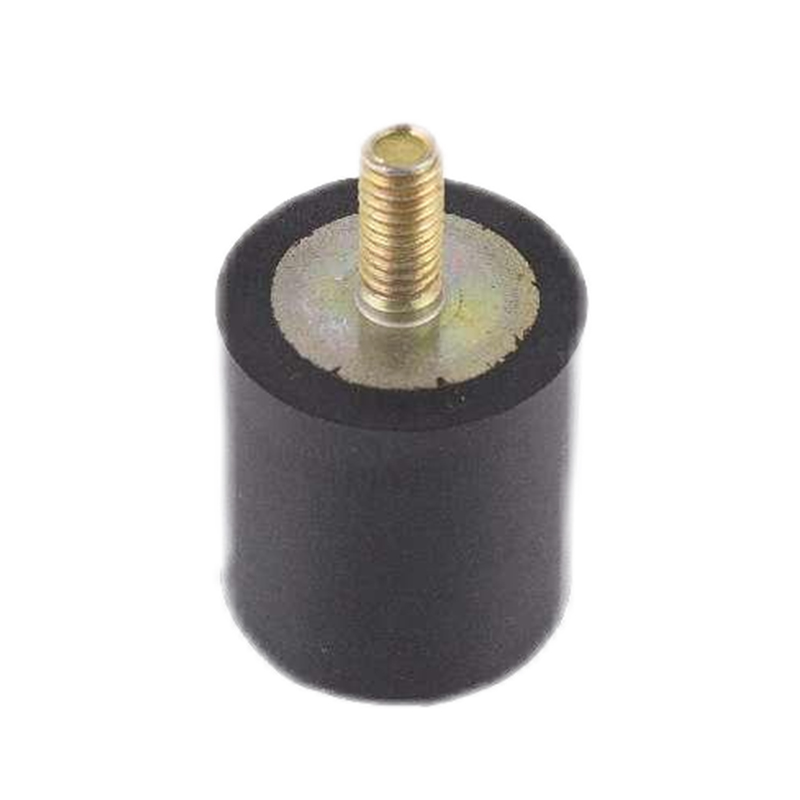
É também aqui que a experiência em vínculos entra em cena. Um suporte moldado de borracha com metal que absorve vibrações carrega uma pastilha que deve permanecer alinhada durante a cura; uma vedação contra intempéries extrudada não contém nenhuma inserção. Entender onde a pastilha vai geralmente decide qual variante de moldagem será usada na empresa linha de produção de moldagem .
 Vedações extrudadas de juntas de janelas e portas em vários elastômeros Essas vedações extrudadas fornecem proteção contra intempéries para portas e janelas nos setores de transporte, construção e marítimo. Escolha entre EPDM, CR, silicone ou FKM com cores personalizáveis. Ver Produto →
Não. A extrusão forma um perfil contínuo e não pode posicionar uma inserção dentro da matriz. As inserções são moldadas durante o ciclo de cura ou coladas posteriormente em uma operação secundária.
A moldagem normalmente atinge tolerâncias mais restritas em características tridimensionais críticas, com /- 0,1-0,3 mm comum em dimensões controladas por cavidade. A extrusão mantém a geometria precisa da seção transversal na direção do estiramento, mas possui tolerâncias de perfil mais flexíveis, geralmente /- 0,3-0,8 mm.
Não. A extrusão tem um custo de entrada de ferramenta mais baixo, mas a moldagem pode se tornar mais barata por peça em grandes volumes porque as ferramentas com múltiplas cavidades curam várias peças por ciclo e eliminam etapas secundárias de união em geometrias complexas.
Sim. Os fornecedores que executam ambos os processos, como a Jiaxing Tosun Rubber & Plastic Co., Ltd., podem projetar conjuntos híbridos com seções extrudadas e detalhes moldados sob um sistema de qualidade, o que simplifica tolerâncias, testes e entrega.
Resposta rápida: extrusão para perfis longos e constantes, moldagem para peças 3D complexas e uma abordagem híbrida quando ambos os recursos aparecem em uma montagem.
Centro de produtos
Borracha para inserir ligação Produtos de borracha extrudados Mangueira de borracha Produtos moldados personalizadosLinks rápidos
Contate-nos
Direitos autorais ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Todos os direitos reservados.
Produtos de borracha e plásticos personalizados fábrica