Notícias da indústria
Lar / Notícias / Notícias da indústria / Do desenho à entrega: como os fabricantes de borracha personalizada apoiam os ciclos de desenvolvimento de OEM


2026-10-12
Um ciclo de desenvolvimento OEM para um componente de borracha personalizado começa quando um engenheiro divulga um desenho e faz uma pergunta: esta peça pode ser moldada, neste material, nesta tolerância, com rapidez suficiente para proteger uma data de lançamento? Para foles, juntas, mangueiras e montagens coladas, as 12 a 18 semanas entre o desenho e a entrega geralmente escondem mais riscos do que custos. Na Jiaxing Tosun Rubber & Plastic Co., Ltd., um fabricante de borracha personalizada que opera uma fábrica de 15.000 metros quadrados em Jiaxing, China, essa janela é reduzida para 9 a 10 semanas porque a revisão do projeto para fabricação (DFM), a seleção de materiais, o projeto do molde, a amostragem e a inspeção são executados em paralelo, e não em sequência. A diferença entre um fornecedor de componentes e um parceiro de desenvolvimento aparece nos primeiros cinco dias úteis após a chegada do desenho.
Um fabricante de borracha personalizada compacta um programa OEM executando seis fluxos de trabalho simultaneamente: DFM, definição de compostos, ferramentas, amostragem, validação e produção em série. Cada fluxo de trabalho pertence internamente a uma função diferente, mas o OEM os vê como um único cronograma. A equipe de engenharia gerencia as suposições de fluxo do molde e contração, a equipe de materiais mistura e testa compostos de teste, a oficina de ferramentas corta aço e a equipe de inspeção prepara planos de medição. Quando essas equipes se reportam a um proprietário do projeto, o OEM evita o clássico modo de falha em que um molde chega antes do composto ser validado.
| Fase de desenvolvimento | Decisão OEM | Ação do fornecedor de borracha | Duração típica |
| Liberação de desenho | Geometria de bloqueio, tolerâncias, acabamento superficial | Revisão DFM, verificação de moldabilidade, entrada de encolhimento | 3-5 dias |
| Definição de materiais | Definir requisitos de temperatura, fluido, ozônio e carga | Recomendação composta com dados de teste | 5-7 dias |
| Projeto de ferramentas | Aprovar conceito de molde e contagem de cavidades | Classe de aço, linha de partição, localização do portão | 7-14 dias |
| Amostragem | Teste de ajuste, função e vedação | Moldagem de amostra, relatório dimensional, primeiro artigo | 10-21 dias |
| Validação | Aprovação de testes ambientais e de resistência | Testes em lote, certificados de materiais, arquivo PPAP | 2-4 semanas |
| Rampa de produção | Programar fornecimento de linha e estoque de segurança | Controle de processo, inspeção final, embalagem | Contínuo |
Observe a sobreposição. A revisão do DFM é concluída enquanto o OEM ainda finaliza o ciclo de trabalho, e o projeto do molde começa antes que a validação do composto termine, quando o fornecedor executa testes em paralelo. Para uma tampa moldada, como uma capa de mudança de marcha ou um fole de suspensão, o mesmo molde que produz o primeiro artigo é posteriormente usado para produção em série, de modo que as amostras de aprovação reflitam a capacidade real do processo.
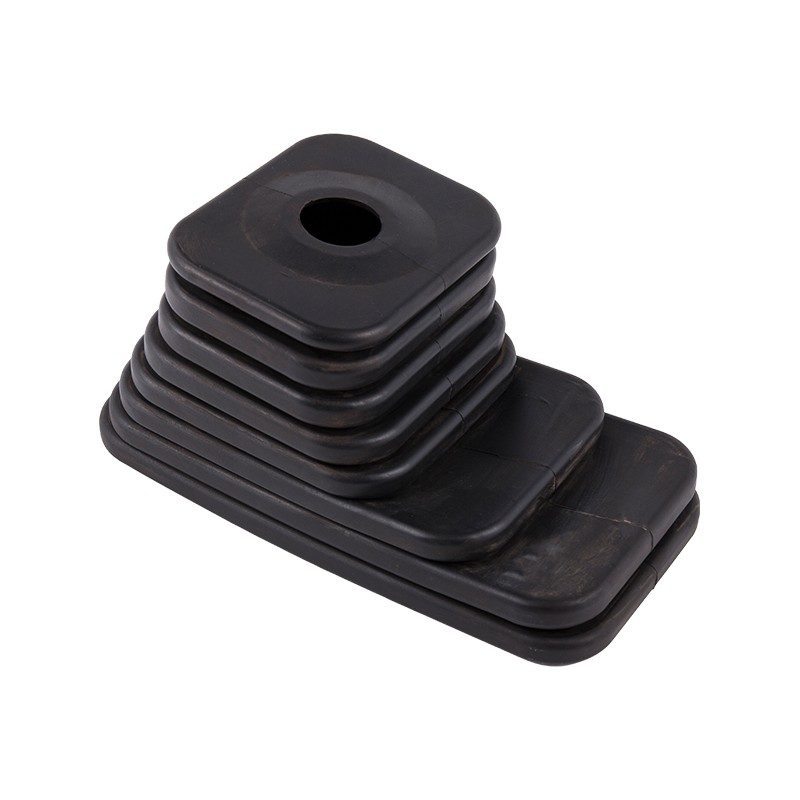
 A bota do deslocador de engrenagem EPDM fole a tampa protetora contra poeira para aplicações automotivas Este fole EPDM protege sistemas de mudança de marcha com resistência a temperaturas de -40°C a 150°C. Seu design flexível se adapta a veículos de passageiros, comerciais e off-road, tornando-o relevante ao revisar a aprovação de moldes para primeiras amostras de artigos. Ver Produto →
Uma vez que o DFM é assinado, o ferramental se move para o linha de produção de moldagem na mesma semana, o OEM aprova o conceito do molde.
A velocidade e a qualidade do feedback do DFM informam ao OEM se um fabricante de borracha personalizada protegerá o ciclo de desenvolvimento ou o consumirá. Um fornecedor capacitado responde em três a cinco dias úteis com informações concretas: ângulo de saída, linha de partição, equilíbrio de espessura da parede e valores de contração do molde. EPDM mostra encolhimento linear do molde de aproximadamente 1,8% a 2,5%; o silicone pode atingir 3,0% a 3,5%. Se a cavidade for cortada sem compensação de contração, um lábio de vedação de 50 milímetros pode se deslocar mais de um milímetro, o suficiente para falhar no teste de vazamento.
Projetar para capacidade de fabricação em borracha significa verificar se cada característica geométrica pode ser moldada, desmoldada e medida dentro da tolerância declarada antes de qualquer aço ser cortado.
A seleção do material fixa o projeto do molde, o ciclo de cura e o preço unitário, portanto, um fabricante de borracha personalizada deve propor o composto antes de cotar a ferramenta. O desenho geralmente nomeia um elastômero genérico; o fornecedor converte isso em um composto específico com dureza Shore A, uma janela de serviço e metas definidas para compressão. O EPDM resiste ao ozônio e às intempéries de -50°C a 150°C e é adequado para mangueiras de radiadores, vedações de portas e foles. O silicone mantém a flexibilidade de -60°C a 230°C para juntas e tampas elétricas. NBR lida com óleo e combustível. A borracha natural absorve vibrações como suportes e amortecedores.
| Elastômero | Gama de serviços | Força chave | Peças OEM típicas |
| EPDM | -50°C a 150°C | Ozônio, clima e resistência à água | Mangueiras do radiador, vedações de portas, foles |
| Silicone | -60°C a 230°C | Estabilidade térmica, conjunto de baixa compressão | Juntas, tampas, vedação elétrica |
| NBR | -30°C a 100°C | Resistência a óleo e combustível | Mangueiras de óleo, vedações de combustível |
| Borracha natural | -50°C a 80°C | Elasticidade e resistência ao rasgo | Suportes vibratórios, amortecedores |
Quando uma junta de flange deve manter pressão e calor na mesma junta, EPDM com baixa deformação por compressão é a linha de base usual, e o laboratório de teste deve fornecer dados de deformação por compressão e aumento de volume antes da aprovação do molde.
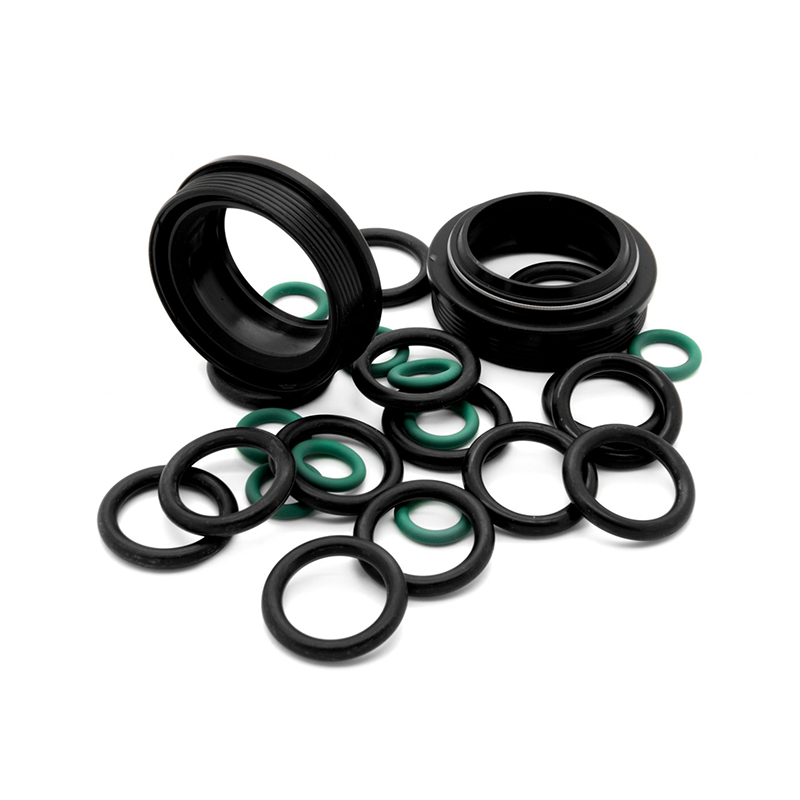
 Juntas e vedações de borracha flangeadas em diversas opções de elastômero Esta seleção de juntas abrange EPDM, NBR, silicone, FKM e muito mais, com aplicações em vedação de fluidos e pressão. Os dados do conjunto de compressão são importantes para juntas de flange, por isso se ajustam ao contexto da validação do material antes da aprovação do molde. Ver Produto →
A amostragem paralela, na qual a construção do molde, os testes de materiais e a inspeção dimensional se sobrepõem, comprime o ciclo de desenvolvimento do OEM de cerca de 18 semanas para cerca de 10 semanas. Um programa convencional se move em sequência: aguardar o molde, aguardar o material, aguardar o relatório do teste. Na amostragem paralela, o aço ferramenta é cortado enquanto o lote composto é misturado, e os primeiros disparos são medidos na mesma semana em que o molde é polido.
O total cai de 18 para 10 semanas porque nenhuma fase espera o término da anterior. Para perfis contínuos, a mesma lógica paralela muda para o linha de produção de extrusão de borracha , onde os testes com matrizes substituem os testes com moldes.
Um fabricante de borracha personalizada ganha a função de entrega OEM somente quando a produção em série mantém as mesmas tolerâncias que as amostras aprovadas mostraram. O aumento de escala é onde os pequenos fornecedores falham: uma peça que foi medida perfeitamente na sala de amostras se desvia quando o mesmo molde funciona sob pressão de produção. A Tosun mitiga isso com mais de 250 funcionários, incluindo 12 engenheiros de projeto de moldes e formulação e uma equipe de inspeção técnica de 20 membros, dentro de um edifício de 18.000 metros quadrados.
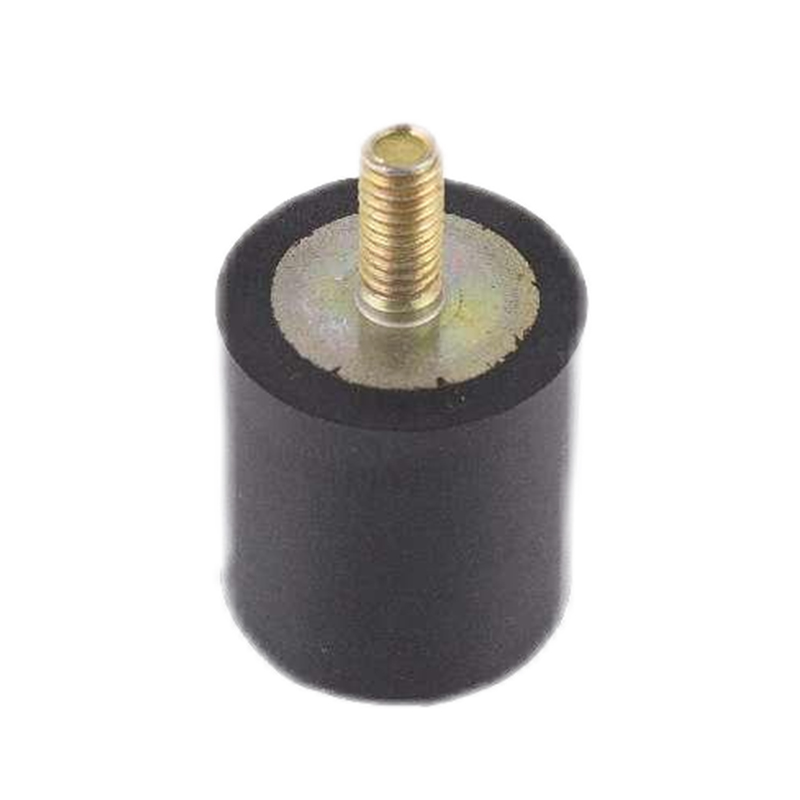
A equipe de inspeção controla materiais, peças em processo e produtos acabados, e o laboratório no local dá suporte às solicitações de teste que os clientes OEM normalmente fazem em seu PPAP. Os suportes vibratórios são o caso multimaterial mais claro: uma inserção de aço, um elemento de borracha e uma interface curada tornam-se um componente que deve sobreviver a repetidos ciclos de carga.
 Suportes de isolamento de vibração de borracha para veículos e equipamentos industriais Esses suportes combinam borracha com inserções de aço para aplicações em motor, cabine e transmissão, oferecendo alta capacidade de carga e amortecimento de vibrações. Eles ilustram peças multimateriais relevantes para a documentação do PPAP e requisitos de certificação de materiais. Ver Produto →
O Processo de aprovação de peças de produção é o pacote de documentação que um OEM usa para confirmar que o processo de um fornecedor pode produzir peças de forma consistente dentro das tolerâncias do desenho. Inclui relatórios dimensionais, certificados de materiais e dados de capacidade.
A confiabilidade da entrega depende do planejamento do material, não da sorte. Um cronograma confirmado com relatórios de amostra e resultados de testes em lote dá ao comprador OEM um sinal claro de que a data de lançamento está protegida.
Uma lista de verificação de cinco minutos antes de um desenho sair de sua mesa evita os atrasos mais comuns em um ciclo de desenvolvimento de borracha OEM.
Para uma peça moldada em EPDM ou silicone, um ciclo típico é de 12 a 18 semanas. Com amostragem paralela e uma ferramentaria integrada, a mesma peça pode chegar ao PPAP em 9 a 11 semanas, dependendo da complexidade da geometria e do número de rodadas de iteração.
O desenho deve indicar tolerâncias funcionais, faixa de temperatura de serviço, exposição a fluidos ou meios, dureza Shore A, certificações exigidas e volume anual. Adicionar o ambiente operacional ajuda o fabricante a recomendar o elastômero correto antes do início da ferramentaria.
Um fabricante competente utiliza uma equipe de inspeção dedicada, um laboratório de testes, verificações em processo e documentação PPAP. A Tosun, por exemplo, opera 20 funcionários de inspeção técnica e um laboratório local para emitir certificados de materiais e relatórios dimensionais para cada lote.
As peças moldadas usam cavidades fechadas e são adequadas para foles, juntas, bujões e suportes colados; as peças extrudadas passam por uma matriz para formar perfis contínuos, como tiras de calafetagem e vedações de canal. A escolha altera o tempo de ferramental, a lógica de amostragem e o feedback DFM que você recebe.
Centro de produtos
Borracha para inserir ligação Produtos de borracha extrudados Mangueira de borracha Produtos moldados personalizadosLinks rápidos
Contate-nos
Direitos autorais ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Todos os direitos reservados.
Produtos de borracha e plásticos personalizados fábrica