Notícias da indústria
Lar / Notícias / Notícias da indústria / Por que o design interno do molde é importante para a qualidade e o prazo de entrega das peças de borracha personalizadas


2026-10-26
Um comprador de nível 1 envia um aviso de alteração de engenharia para um anel isolante de borracha moldado por compressão: espessura de parede de até 0,3 mm, meta de dureza alterada de 60 para 65 Shore A. Se o fornecedor encaminhar essa revisão para uma oficina de ferramentas externa, o comprador aguardará uma semana por uma cotação e mais duas pela ferramenta modificada. Se o fornecedor projetar e usinar o molde internamente, a revisão normalmente será cotada em 48 horas e as primeiras peças de teste estarão na bancada em cinco dias. Essa lacuna é o motivo projeto de molde interno é importante para a qualidade e o prazo de entrega das peças de borracha personalizadas.
Para um componente de borracha personalizado, o molde não é um detalhe de produção; é a definição do produto. A geometria da cavidade, a compensação de encolhimento, a ventilação, as ranhuras instantâneas e a posição da linha de partição decidem se a peça veda, se ajusta e sobrevive ao seu ciclo de trabalho. (Tosun), um fabricante de borracha em Jiaxing com mais de 250 funcionários, trata o projeto de moldes como uma função de engenharia interna: 12 engenheiros de projeto de moldes e fórmulas trabalham no mesmo prédio como mistura de materiais, moldagem e extrusão, e uma equipe de inspeção técnica de 20 pessoas mede os resultados.
O projeto interno de moldes comprime uma iteração de ferramentas de semanas para dias porque a revisão de desenhos, a usinagem de cavidades e o feedback do processo acontecem sob o mesmo teto.
Cada revisão de projeto em uma ferramenta adquirida segue o mesmo caminho lento: o moldador de borracha encaminha sua alteração para uma oficina de ferramentas externa, a oficina faz nova cotação, ajusta o trabalho em seu cronograma, usina a cavidade, envia peças de teste e aguarda feedback. Dois ou três ciclos disso em um único programa podem apagar uma janela de inicialização inteira. Uma equipe interna de ferramentas ignora completamente as etapas de cotação e agendamento.
A diferença aumenta ao longo da vida de um programa. Cada rodada de PPAP, mudança de material e correção de campo atingem o mesmo ciclo. Tosun programa de mangueira moldada personalizada para sistemas de resfriamento OEM permaneceram dentro do cronograma através de uma série de revisões compostas porque cada uma passou diretamente do engenheiro de fórmula para a bancada de ferramentas interna, em vez de atravessar a cidade.
O mapa de tolerância de uma peça de borracha moldada por compressão é fixado quando a cavidade é projetada, e não quando a prensa é fechada.
A borracha encolhe após a cura e não encolhe uniformemente. Dependendo do polímero, carga de enchimento e durômetro, um composto típico de EPDM ou NBR move 1,5-3,5% entre a cavidade e a peça resfriada. Uma oficina de ferramentas externa geralmente aplica um fator de redução do valor contábil ao desenho do cliente. Quando o material ou o processo muda, essa suposição se transforma em rejeições dimensionais. Um projetista interno aplica valores de contração medidos no composto real, verifica o resultado no primeiro teste e corrige a cavidade antes do início da produção.
| Decisão de projeto de molde | O que controla | Falha típica quando terceirizada |
| Subsídio de contração de cavidade | Dimensões externas e internas finais | As peças ficam superdimensionadas ou subdimensionadas no PPAP; geometria rejeitada |
| Linha de partição e ranhuras instantâneas | Espessura do flash, esforço de corte, superfície de vedação | Marcas de rasgo e caminhos de vazamento nos lábios de vedação da junta |
| Colocação de ventilação | Armadilhas de ar, linhas de malha, preenchimento de cavidades | Vazios nos cantos de último preenchimento falham sob pressão |
| Layout de rascunho e ejeção | Tensão de desmoldagem e distorção da peça | As paredes finas do fole esticam ou rompem durante a decapagem |
| Aço cavitário e acabamento superficial | Comportamento de liberação e textura da superfície | Aderindo à produção; defeitos superficiais nas faces de vedação |
A tolerância de planejamento em relação a um processo conhecido é o que separa uma peça de borracha que passa na inspeção do primeiro artigo daquela que precisa de três rodadas de ajustes de ferramenta. Uma gaxeta com lábio de vedação de 0,4 mm, um fole com parede de 1,2 mm ou um suporte de flange com insertos colados dependem todos da mesma coisa: uma cavidade projetada pelas pessoas que irão operá-la.
 Juntas e vedações de borracha flangeadas para planejamento de tolerância dimensional Esta página de produto detalha juntas de borracha flangeadas em vários compostos, apoiando o foco do parágrafo no projeto de cavidades e planejamento de tolerâncias. Revise as opções de materiais e aplicações de vedação para alinhar o comportamento do composto com a contração e o fluxo previstos. Ver Produto →
A geometria do molde e o composto de borracha devem ser desenvolvidos juntos porque a contração, o fluxo e o comportamento da ligação mudam sempre que um dos lados muda.
Um ajuste de dureza de 60 a 70 Shore A altera o comportamento do fluxo e a contração pós-cura. Uma mudança de EPDM para uma mistura de silicone altera os ângulos de saída, a ventilação e o tratamento de liberação. Se o desenvolvimento de compostos e o projeto de moldes estiverem em organizações diferentes, cada ajuste de material desencadeia um dispendioso recorte de ferramentas. Quando os mesmos engenheiros possuem ambos, o molde é projetado contra a curva de cura real e a formulação é ajustada para preencher a cavidade de forma limpa.
Compensação de encolhimento is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Partes complexas tornam a interdependência visível. Um fole de borracha com paredes onduladas finas necessita de fluxo preciso e geometria de desmoldagem; um diafragma reforçado com tecido necessita de zonas de deformação controladas que se alinhem com o contorno da cavidade; uma montagem colada de borracha com metal precisa de um posicionamento de linha de ligação compatível com as tolerâncias da pastilha. A Tosun reúne seus 12 engenheiros de design de molde e fórmula exatamente nesses grupos de produtos, de modo que uma alteração no desenho permanece dentro de um ciclo de feedback.
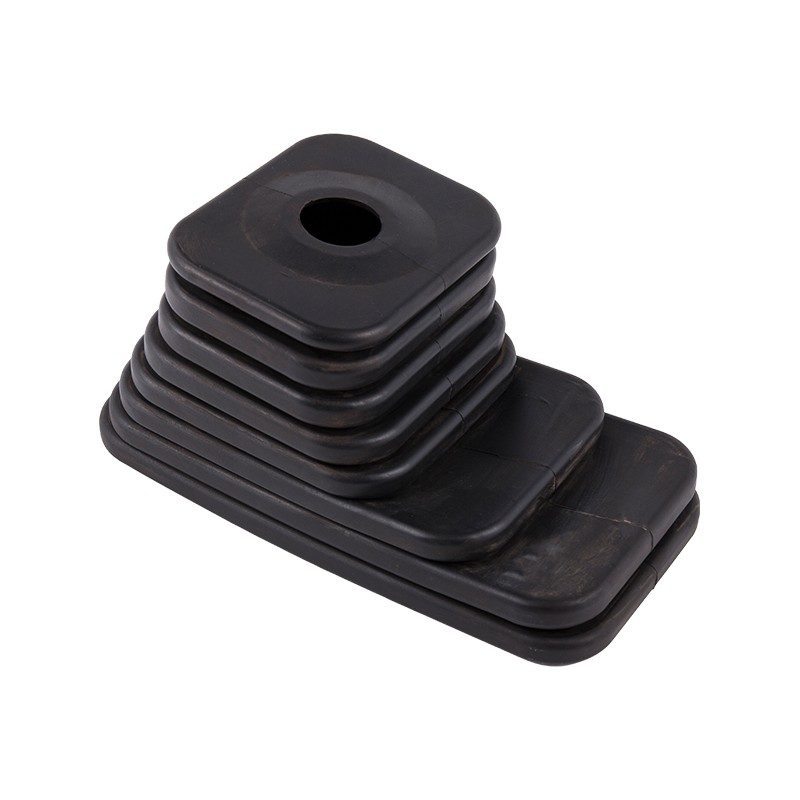
 Fole da bota do câmbio de marchas EPDM com design de molde personalizado O texto anterior destaca paredes onduladas finas e posicionamento de linhas de ligação, e esta página de fole especifica faixas de desempenho de EPDM e opções de personalização. Ele demonstra como os engenheiros de moldes internos lidam com geometrias de desmoldagem complexas para aplicações automotivas. Ver Produto →
Você pode verificar a capacidade interna de projeto de moldes com quatro perguntas diretas, sem solicitar uma visita à fábrica.
A mesma auditoria se aplica a qualquer fornecedor que você avaliar. O que uma loja interna capaz demonstra com números, um modelo terceirizado geralmente não consegue.
| Área de auditoria | Evidência de capacidade interna real | Bandeira vermelha |
| Equipe de engenharia | Engenheiros nomeados de projeto de molde e fórmula | Compramos ferramentas em uma loja parceira |
| Usinagem | Interno CNC, EDM or wire-cut cavity work | Toda a usinagem de cavidades é subcontratada |
| Histórico de revisões | Registros datados desde a solicitação de alteração até o teste | Sem registros; retrabalho absorvido silenciosamente |
| Inspeção do primeiro artigo | Medição de laboratório no mesmo dia e aprovação de CQ | Peças enviadas para inspeção após semanas |
Quando um fornecedor passa em todas as quatro verificações, a decisão de compra muda do preço por ferramenta para o prazo de entrega total e a qualidade na primeira passagem em todo o programa. O mesmo padrão se aplica quer a peça seja uma junta plana ou uma montagem colada de borracha com metal; a montagem colada simplesmente exige mais do projeto do molde, porque a posição do inserto e a coroa adesiva residem na mesma cavidade.
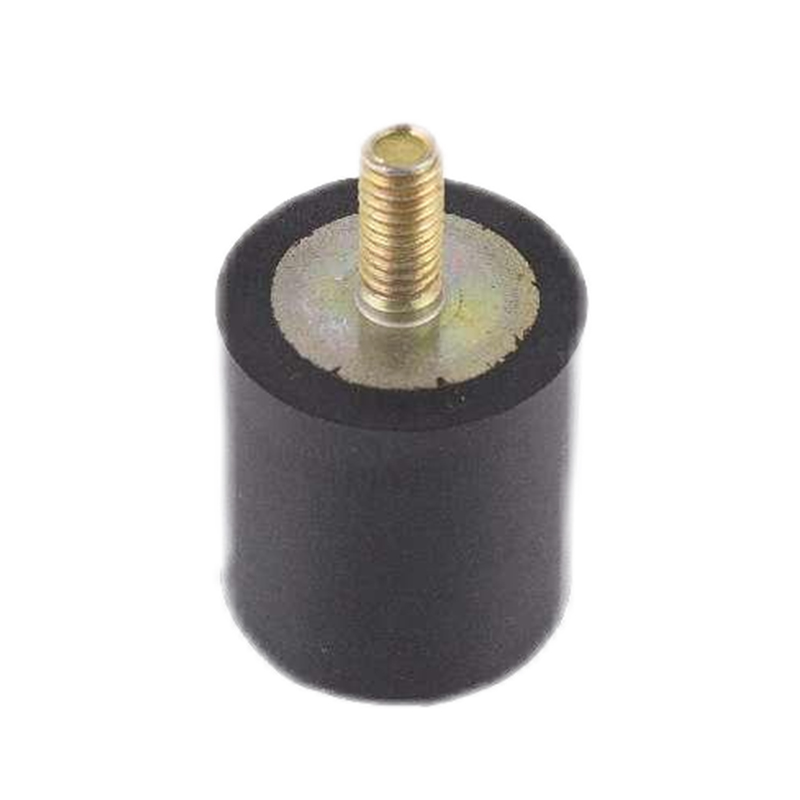
 Suportes de isolamento de vibração de borracha para design de cavidade colada Esta página de montagem lista EPDM, NBR e compostos personalizáveis com capacidade de carga e detalhes de isolamento de vibração. Ele se enquadra na discussão sobre montagens coladas de borracha com metal, mostrando como a posição do inserto e a coroa adesiva são abordadas no projeto da cavidade. Ver Produto →
Em um programa personalizado típico, o projeto inicial da ferramenta é concluído em 2 a 4 semanas internamente, em comparação com 6 a 10 semanas por meio de uma oficina de ferramentas externa. Para revisões durante o PPAP ou após falhas em campo, o intervalo é de 3 a 5 dias versus 2 a 4 semanas por loop.
Não por si só. Tolerâncias mais rígidas vêm do projeto da cavidade contra o encolhimento e fluxo do composto real e, em seguida, da medição dos primeiros artigos com a mesma equipe. O projeto interno do molde cria as condições para esse ciclo; não garante o resultado por si só.
Sim. Mesmo uma junta plana depende da compensação de encolhimento, da colocação da ranhura e da localização da linha de partição. Peças mais simples também têm a menor margem de engenharia, de modo que uma cavidade imprecisa aparece como rejeito na primeira produção.
Faça as quatro perguntas de auditoria: divisão do número de engenheiros, localização da usinagem de cavidade, registros de revisão e tempo de resposta do primeiro artigo. Um fornecedor com capacidades internas reais responderá a todas as quatro perguntas com nomes, datas e resultados medidos.
Centro de produtos
Borracha para inserir ligação Produtos de borracha extrudados Mangueira de borracha Produtos moldados personalizadosLinks rápidos
Contate-nos
Direitos autorais ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Todos os direitos reservados.
Produtos de borracha e plásticos personalizados fábrica